Звіт07.10.2026·Bau de Experiencias 3D
Як друкувати ІДЕАЛЬНІ 3D-маски | Повний гайд з 3D-друку
Como Imprimir Máscaras 3D PERFEITAS | Guia Completo de Impressão 3D · опубліковано 05.10.2026
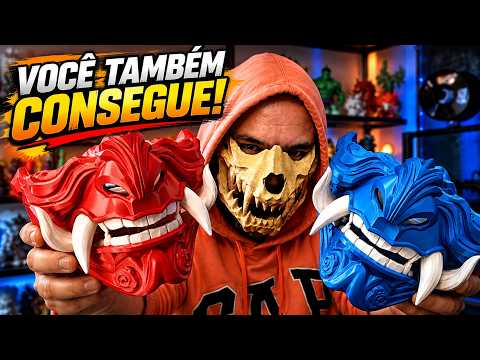
У відео автор ділиться практичним досвідом виготовлення та комерційного продажу декоративних 3D-масок (зокрема самурайських та черепів), демонструючи покрокове налаштування профілю в слайсері Bambu Studio для принтера Bambu Lab A1 Mini. Автор детально розбирає геометрію розміщення моделі на столі, масштабування під невелику робочу зону 180×180×180 мм, конфігурацію обдуву для PLA та PETG, а також тонкощі вирівнювання швидкостей заради однорідного блиску пластику. Окрему увагу приділено деревоподібним підтримкам і міцності стінок із висотою шару 0.16 мм. Головний висновок автора полягає в тому, що якість маски залежить не від дороговизни принтера, а від грамотної орієнтації моделі для приховування фінішних шарів і стабілізації потоку матеріалу.
- Орієнтація моделі на столі: Автор наполягає на зміні стандартного вертикального положення маски, оскільки друк лицьовою стороною вгору призводить до появи грубих сходів та видимих ліній фінішного закриття на носі й щоках.
- Масштабування для платформи A1 Mini: Через обмежену зону друку 18×18×18 см оригінальна самурайська маска не вміщується на стіл, тому автор рівномірно зменшує її масштаб до 95%, зазначаючи, що для худих облич або підлітків найкраще підходить масштаб 90%.
- Вимкнення спірального Z-hop: У налаштуваннях екструдера автор рекомендує замінити автоматичний спіральний підйом сопла (Z-hop) на звичайний, оскільки спіральні рухи під час переміщень провокують появу ниток та «павутиння» на поверхні.
- Вентиляція для PLA: Для якісного охолодження нависань і збереження рівномірного кольору автор виставляє мінімальну й максимальну швидкість вентилятора охолодження деталі на 100%, мінімальний поріг швидкості — 100 с, а час охолодження шару — 4 с.
- Параметри обдуву для PETG: У разі друку з матеріалу PETG автор радить зменшувати інтенсивність вентилятора приблизно вдвічі (від 25% до 50%), а часові ліміти шару встановлювати на 16 та 8 секунд.
- Висота шару та ширина ліній: Як золоту середину між швидкістю та деталізацією автор обирає висоту шару 0.16 мм для сопла 0.4 мм із зафіксованою однаковою шириною ліній 0.4 мм, відмовляючись від функції прасування (ironing).
- Міцність та кількість периметрів: Автор категорично не рекомендує друкувати у 2 стінки через ризик відламування кріплень для гумок, вимагаючи щонайменше 3 контури стінок (товщина 1.2 мм) і класичний генератор стінок замість Arachne.
- Концентричний малюнок заповнення поверхонь: Для верхньої поверхні та внутрішнього суцільного заповнення автор обирає концентричний шаблон (concentric) замість монотонного, оскільки він повторює контури геометрії маски та робить шви значно охайнішими.
- Щільність та тип заповнення: Оптимальною щільністю для носіння автор вважає 10% (іноді 5%), а найкращими патернами називає гіроїд (Gyroid) або перехресне штрихування (Cross Hatch).
- Швидкість першого шару та тест VFA: Швидкість друку першого шару та його заповнення автор завжди занижує до 30–50 мм/с для надійної адгезії, а робочу швидкість решти моделі радить підбирати індивідуально за результатами тесту VFA.
- Вирівнювання швидкості для стабільного потоку: Щоб уникнути перепадів блиску й дефектів поверхні, автор рекомендує вирівняти швидкість зовнішніх і внутрішніх стінок, верху й підтримок під єдине значення (наприклад, 100 мм/с), забезпечуючи рівномірний потік пластику.
- Боротьба з локальним перегрівом: Для запобігання деформаціям на тонких верхівках через гаряче сопло автор демонструє спосіб із додаванням допоміжного кубика на всю висоту деталі, щоб сопло відволікалося на нього й давало масці охолонути.
- Зниження прискорення холостих рухів: Автор радить знизити прискорення переміщень (travel acceleration) до 5000–6000 мм/с², щоб надто швидка каретка принтерів Bambu Lab не збивала високі тонкі елементи та підтримки.
- Деревоподібні органічні підтримки: Оскільки виступаючі зуби маски починають друкуватися фактично в повітрі, автор використовує органічні підтримки (tree/organic) з вертикальним зазором по осі Z на рівні 0.16 мм (дорівнює висоті шару).
- Полегшення відокремлення підтримок: Щоб підтримки відходили єдиним блоком без білих слідів, автор обнуляє горизонтальний відступ контакту та збільшує кількість верхніх інтерфейсних шарів до п'яти.
- Ідеальна якість і міцність 3D-маски досягаються не фабричними пресетами, а правильним нахилом моделі для маскування верхніх шарів, вирівнюванням швидкостей для стабільного потоку пластику та жорсткими п'ятишаровими інтерфейсами деревоподібних підтримок.